


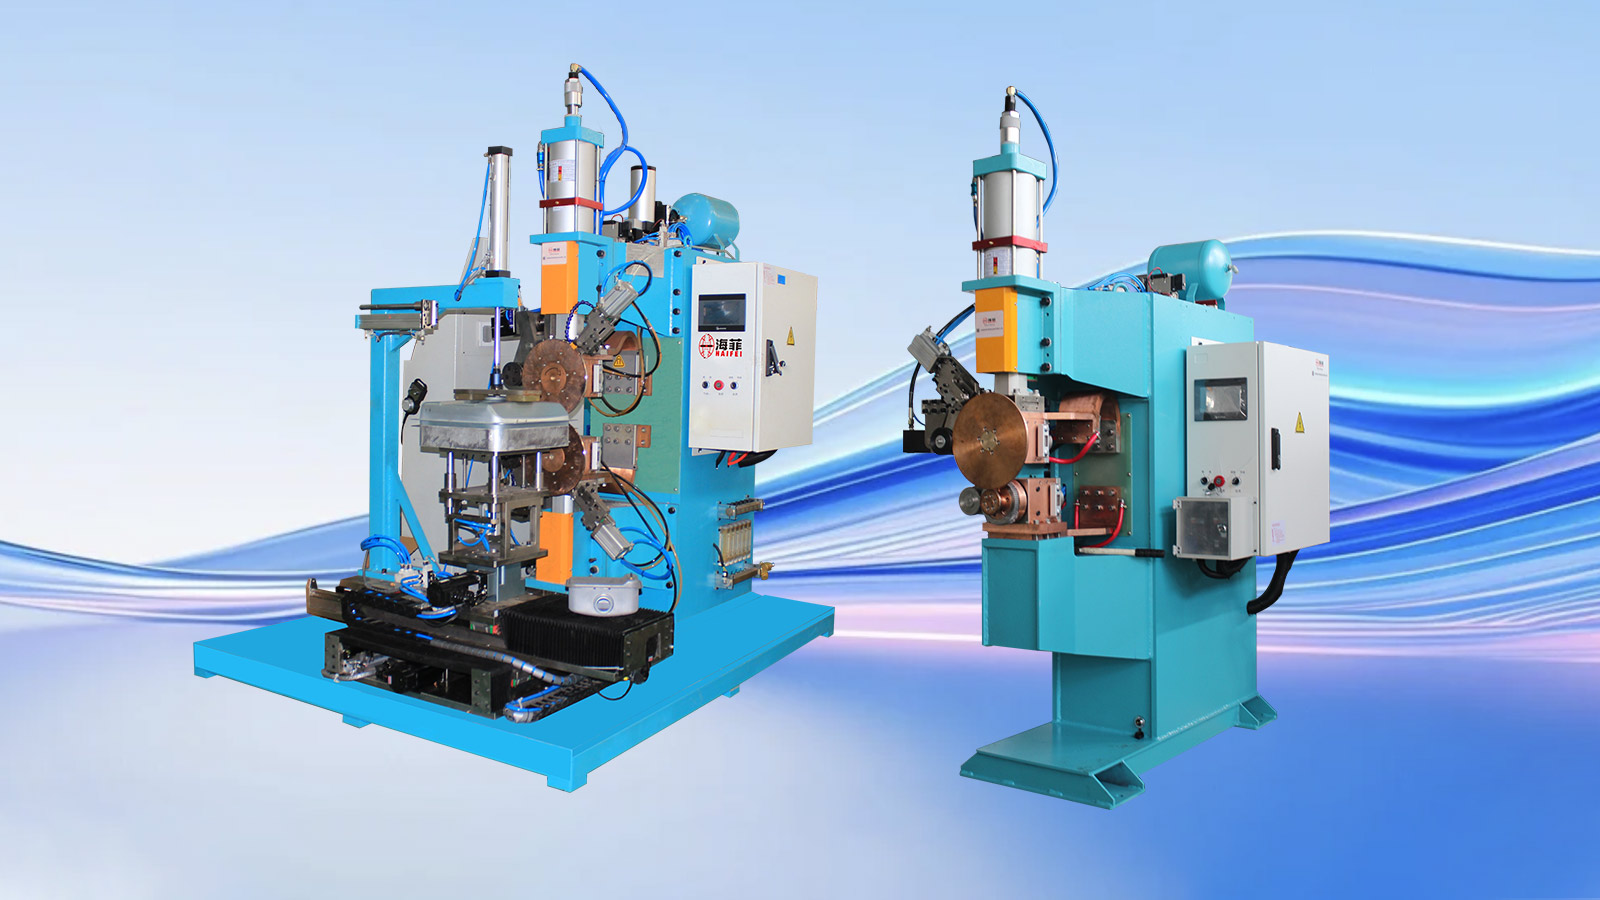
Haifei izstrādāja šo motociklu degvielas tvertnes metināšanas risinājumu ražotājam, kas ražo plānas -loksnes degvielas tvertnes komplektus dažādiem motociklu modeļiem.
Projektā tika izmantota pielāgota šuvju metināšanas sistēma, profila-pozicionēšanas armatūra un programmējama procesa vadība. Risinājums tika izstrādāts, lai novērstu nevienmērīgu korpusa izlīdzināšanu, pārtrauktas šuves, pārmērīgu karstuma deformāciju un atšķirības starp ražošanas partijām.
Tā kā degvielas tvertnes izmēri, lokšņu biezums un savienojumu profili atšķiras, galīgie metināšanas iekārtas, instrumentu un procesa iestatījumi ir jāapstiprina no klienta rasējumiem un parauga{0}}metināšanas pārbaudēm.
Nosūtiet savu degvielas tvertnes zīmējumu
Īsumā par projektu
|
Projekta vienums |
Sīkāka informācija |
| Rūpniecība | Motociklu detaļu ražošana |
| Apstrādājamā detaļa | Motocikla degvielas tvertnes komplekts |
| Galvenā struktūra | Plānas formas tērauda čaulas ar izliektiem profiliem |
| Galvenais metināšanas process | Nepārtraukta šuvju metināšana |
| Galvenā locītava | Savienojums starp augšējo un apakšējo tvertnes korpusu |
| Aprīkojums | Pielāgota motocikla degvielas tvertnes metināšanas iekārta |
| Instrumenti | Profils-atbilst pozicionēšanai un atbalsta armatūrai |
| Procesu kontrole | Programmējama metināšanas strāva, spiediens, metināšanas laiks un turēšanas secība |
| Galvenās kvalitātes problēmas | Šuves nepārtrauktība, noplūdes risks, deformācija un korpusa izlīdzināšana |
| Verifikācija | Metināšanas paraugs, vizuāla un izmēru pārbaude, kam seko klienta{0}}norādīta noplūdes pārbaude |
Kam tiek izmantots šis motocikla degvielas tvertnes metināšanas risinājums?
Šķīdumu izmanto, lai savienotu izveidoto motocikla degvielas tvertnes augšējo un apakšējo apvalku.
Šiem apvalkiem parasti ir plānas sienas, izliektas virsmas un neregulāra perifēra locītava. Metināšanas procesā ir jāizveido nepārtraukts savienojums, vienlaikus ierobežojot tvertnes korpusa deformāciju.
Galvenā apvalka savienojums tiek pabeigts, izmantojot šuvju metināšanu. Rotējošie elektrodu riteņi pieliek spiedienu un metināšanas strāvu, vienlaikus sekojot savienojumam, veidojot virkni pārklājošu metināšanas tīrradņu. Šīs pārklājošās šuves veido nepārtrauktu šuvi, kas nepieciešama noslēgtai tvertnes konstrukcijai.
Montāžas kronšteiniem, stiegrojuma daļām, pildvielu savienojumiem un citām palīgkomponentēm var būt nepieciešamas dažādas metināšanas metodes. Haifei novērtē katru metināšanas pozīciju, nevis piemēro vienu procesu visai tvertnei.
Klienta fons
Pasūtītājs ražo motociklu degvielas tvertņu komplektus vairākiem motociklu modeļiem.
Tā produktu klāstā ir tvertnes ar dažādu ietilpību, izliektiem profiliem un lokšņu konfigurācijām. Tas apgrūtināja viena fiksēta armatūras un vienas metināšanas parametru kopas izmantošanu katram izstrādājumam.
Klientam bija nepieciešams ražošanas risinājums, kas varētu konsekventāk kontrolēt metināšanas siltumu un spiedienu, uzlabot sagataves pozicionēšanu un saglabāt procesa iestatījumus atkārtotiem pasūtījumiem.
Kādas problēmas klientam radās iepriekšējā procesā?
Plāno tvertnes apvalku pārmērīga deformācija
Plānas veidotas čaulas ir jutīgas pret siltuma uzkrāšanos. Nevienmērīga vai pārmērīga siltuma padeve var izraisīt izliekšanos, lokālu sabrukšanu, malu pacelšanos vai vispārēju deformāciju.
Deformācija ietekmē ne tikai izskatu. Tas var arī traucēt turpmāko montāžu un radīt nevienmērīgu kontaktu gar savienojumu.
01
Nekonsekventa čaulas pozicionēšana
Iepriekšējā iekraušanas un iespīlēšanas metode lielā mērā bija atkarīga no operatora.
Kad augšējais un apakšējais apvalks nebija novietots pret tiem pašiem atskaites punktiem, mainījās savienojuma sprauga un pārklāšanās. Tā rezultātā mainījās šuves platums, metināšanas vieta un vietējā siltuma padeve.
02
Nepārtrauktas vai nepilnīgas metināšanas šuves
Nestabila kustība un nekonsekvents kontakts starp diviem apvalkiem var radīt nepilnīgu saplūšanu, nelielas poras vai pārtrauktas sadaļas.
Metinājumā, kas no ārpuses šķiet pieņemams, joprojām var būt neliels noplūdes ceļš. Šī iemesla dēļ vizuālā pārbaude nevar aizstāt klienta norādīto blīvējuma pārbaudi.
03
Nestabila metināšanas enerģija un spiediens
Metināšanas strāvas, elektrodu spiediena vai kustības ātruma izmaiņas ietekmēja iespiešanos un šuvju veidošanos.
Pārāk maz enerģijas var atstāt nepilnīgu locītavu. Pārmērīga enerģija var izraisīt plānās loksnes virsmas apdegšanu, ievilkumu vai deformāciju.
04
Nav atkārtoti lietojamu procesu ierakstu
Iepriekšējais process nenodrošināja piemērotu metodi metināšanas iestatījumu saglabāšanai un atsaukšanai.
Operatoriem bija jāpielāgo process vēlreiz, mainot produktus vai atgriežoties pie iepriekšējā tvertnes modeļa, palielinot iestatīšanas laiku un atkarību no individuālās pieredzes.
05
Ko klients prasīja?
Klients pieprasīja metināšanas risinājumu, kas varētu:
- Kontrolējiet siltuma padevi plāniem veidotiem tvertnes korpusiem
- Samaziniet izliekšanos, deformāciju un lokālus virsmas bojājumus
- Pirms metināšanas saglabājiet konsekventāku savienojuma spraugu
- Izveidojiet nepārtrauktu šuvi ap nepieciešamo ceļu
- Koordinējiet metināšanas strāvu, elektrodu spiedienu un kustības ātrumu
- Samaziniet manuālās pozicionēšanas radītās izmaiņas
- Saglabājiet procesa iestatījumus dažādiem degvielas tvertņu modeļiem
- Atbalstiet ražošanas uzskaiti un procesa izsekojamību
- Pielāgojiet tvertnēm ar dažādu ietilpību, profilu un lokšņu biezumu
- Ļaujiet pārbaudīt metinātās tvertnes, izmantojot saskaņoto noplūdes{0}}pārbaudes metodi
Tās bija projekta prasības. Galīgie pieņemšanas kritēriji bija jānosaka saskaņā ar klienta rasējumiem, produkta standartu un pārbaudes procedūru.
Kāpēc galvenās tvertnes korpusam tika izvēlēta šuvju metināšana?
Augšējam un apakšējam apvalkam ir nepieciešams nepārtraukts savienojums. Atsevišķas punktmetināšanas šuves nevar nodrošināt tādu pašu nepārtrauktu blīvēšanas ceļu ap tvertnes korpusu.
Šuvju metināšanas iekārta izmanto rotējošus elektrodu riteņus, lai pieliktu strāvu un spiedienu gar savienojumu. Pareizi pārklājot metināšanas tīrradņus, veidojas nepārtraukta šuve.
Motociklu degvielas tvertnēm procesam ir jāsabalansē četri faktori:
| Procesa faktors | Ja nepietiek | Ja tas ir pārmērīgs vai nestabils |
| Metināšanas strāva | Nepilnīga saplūšana vai vāja šuves veidošanās | Pārkaršana, virsmas bojājumi vai izdegšana- |
| Elektrodu spiediens | Slikts elektriskais kontakts un neregulāras metināšanas šuves | Dziļa iespiedums vai lokāla deformācija |
| Metināšanas ātrums | Pārmērīgs karstums atsevišķās pozīcijās | Nepietiekams karstums un neregulāra metināšana |
| Turēšanas un dzesēšanas secība | Locītavu kustība pirms stabilizācijas | Nevajadzīgs cikla pagarinājums vai pārmērīga iespīlēšana |
Šīs vērtības nevar atlasīt tikai no vispārējā iekārtu kataloga. Tie jāizstrādā, izmantojot faktisko materiālu, biezumu, korpusa profilu un nepieciešamo blīvējuma standartu.
Haifejas pielāgots metināšanas risinājums
1. Metināšanas izmēģinājumi ar dažādiem degvielas tvertņu paraugiem
Haifei veica dažādu ietilpību, izliektu profilu un lokšņu biezuma motociklu degvielas tvertņu metināšanas izmēģinājumus.
Izmēģinājumi tika izmantoti, lai novērtētu:
- Metināšanas{0}}pašreizējais diapazons
- Elektrodu spiediens
- Metināšanas ātrums
- Enerģiju sniedzošs laiks
- Turēšanas un dzesēšanas secība
- Korpusa kontakta stāvoklis
- Redzama siltuma ietekme
- Metināšanas nepārtrauktība
- Armatūras atbalsta prasības
Mērķis bija izveidot funkcionējošu procesa logu pirms aprīkojuma un instrumentu pabeigšanas.
2. Kontrolējama šuvju metināšanas sistēma
Izvēlētā metināšanas iekārta nodrošina koordinētu metināšanas enerģijas, elektrodu spiediena un sagataves kustības kontroli.
Stabila kontrole ir īpaši svarīga plānam degvielas tvertnes korpusam, jo izmaiņas vienā parametrā ietekmē citus. Piemēram, metināšanas ātruma palielināšana bez strāvas regulēšanas var samazināt siltuma padevi savienojuma vietā. Strāvas palielināšana bez ātruma kontroles var palielināt deformāciju.
Tāpēc galīgā metināšanas programma tiek izveidota kā pilnīga parametru kopa, nevis kā izolēta strāvas vērtība.
3. Profils-Atbilstošs pozicionēšanas fiksators
Haifei izstrādāja īpašu armatūru atbilstoši degvielas tvertnes profilam.
Armatūra nosaka atkārtojamus atrašanās vietas augšējo un apakšējo apvalku punktus un atbalsta izliektās virsmas metināšanas laikā. Tas arī palīdz uzturēt savienojuma kontaktu un sadalīt iespīlēšanas spēku ap tvertnes korpusu.
Armatūras dizainā tiek ņemts vērā:
- Degvielas tvertnes forma un tilpums
- Perifērijas šuves atrašanās vieta
- Augšējā un apakšējā apvalka atsauces
- Savienojuma sprauga un pārklāšanās
- Vietas, kas ir jutīgas pret saspiešanas spiedienu
- Iekraušanas un izkraušanas virziens
- Preču maiņas prasības
Ja ir iesaistīti vairāki tvertņu modeļi, var novērtēt nomaināmus vai ātri nomaināmus{0}}armatūras komponentus.
4. Automātiskā pozicionēšana un nepārtrauktā metināšana
Pēc tvertnes iekraušanas un novietošanas armatūra notur apvalkus pret noteiktajām atsaucēm.
Pēc tam iekārta ievēro norādīto metināšanas secību. Kontrolēta kustība palīdz samazināt manuālās vadības radītās izmaiņas un uztur metināšanas ātrumu saskaņotu ar strāvu un elektrodu spiedienu.
Precīzu automatizācijas līmeni var pielāgot atbilstoši klienta nepieciešamajai izlaidei, pieejamajiem operatoriem un produktu modeļu skaitam.
5. Programmējamie procesa iestatījumi
Metināšanas programmas var saglabāt dažādām degvielas tvertnes specifikācijām.
Tas ļauj atsaukt apstiprinātās parametru kopas, mainot modeļus vai atkārtojot pasūtījumu. Piekļuves kontroli un ražošanas-datu ierakstīšanu var novērtēt arī tad, ja klients pieprasa procesa izsekojamību.
Saglabātās receptes samazina atkārtotu manuālo regulēšanu, taču operatoram joprojām ir jāizvēlas ielādētajam produktam pareizā programma un armatūra.
Kā risinājums atrisināja sākotnējās problēmas?
|
Sākotnējā ražošanas problēma |
Haifejas konfigurācija |
Praktiska funkcija |
| Nevienmērīgs augšējo un apakšējo apvalku novietojums | Profilam{0}}atbilstošs atrašanās vietas noteikšanas aprīkojums | Izveido atkārtojamas ielādes atsauces |
| Mainīga locītavas sprauga | Īpaša iespīlēšanas un atbalsta struktūra | Uztur ciešāku un konsekventāku apvalka kontaktu |
| Pārmērīga siltuma deformācija | Koordinēta strāvas, spiediena un ātruma kontrole | Ierobežo nevajadzīgu siltuma uzkrāšanos |
| Nepārtraukta vai nevienmērīga šuve | Kontrolēta nepārtraukta metināšanas kustība | Uztur atkārtojamu metināšanas ceļu |
| Atkarība no manuālās vadības | Automatizēta metināšanas secība | Samazina ar operatoru{0}}saistītās kustības variācijas |
| Atkārtota iestatīšana modeļa maiņas laikā | Saglabātās metināšanas programmas | Ļauj atsaukt apstiprinātos iestatījumus |
| Ražošanas ierakstu trūkums | Papildu datu uzglabāšanas un izsekojamības funkcijas | Atbalsta procesu pārskatīšanu un ražošanas vadību |
Faktiskais uzlabojumu līmenis ir jāpārbauda attiecībā pret klienta pieņemšanas kritērijiem. Katrai degvielas tvertnes konstrukcijai nevajadzētu piemērot vispārīgus procentus.
Kādi metināšanas procesi tiek izmantoti pilnai motocikla degvielas tvertnei?
Ne visas motocikla degvielas tvertnes daļas ir jāmetina ar vienu un to pašu procesu.
Degvielas tvertnes laukums |
Tipisks process |
Galvenais mērķis |
| Augšējie un apakšējie galvenie apvalki | Šuvju metināšana | Izveidojiet nepārtrauktu hermētisku savienojumu |
| Montāžas kronšteini | Pretestības punktmetināšana | Efektīvi piestipriniet konstrukcijas sastāvdaļas |
| Armatūras daļas | Punkta vai projekcijas metināšana | Sniegt vietējo strukturālo atbalstu |
| Pildvielas savienojums vai neregulāras pozīcijas | MIG metināšana vai cits novērtēts process | Sasniedziet savienojumus, kas nav piemēroti elektrodu riteņiem |
| Pabeigta tvertne | Noplūdes pārbaude | Pēc metināšanas pārbaudiet blīvējuma veiktspēju |
Faktiskā procesa kombinācija ir atkarīga no savienojuma pieejamības, materiāla, biezuma un izstrādājuma dizaina.
Metināšanas iekārta vai pilnīga ražošanas līnija?
Izvēlieties tvērumu atbilstoši jūsu rūpnīcas pašreizējam stāvoklim.
Izvēlieties degvielas tvertnes metināšanas risinājumu, ja:
Štancēšanas iekārtas jau ir pieejamas
Augšējie un apakšējie apvalki jau ir izveidoti
Pašreizējā problēma galvenokārt ir metināšanas kvalitāte vai izlaide
Jājaunina tikai metināšanas iekārta un iekārta
Esošos pulēšanas, pārklāšanas un testēšanas procesus var izmantot arī turpmāk
Izvēlieties pilnu degvielas tvertnes ražošanas līniju, ja:
Tiek veidota jauna degvielas tvertnes ražotne
Nepieciešamas arī noblīvēšanas un hidrauliskās formēšanas iekārtas
Jāintegrē vairāki metināšanas procesi
Ir jāplāno pulēšana, pārklāšana un noplūdes pārbaude
Klientam nepieciešama palīdzība ar visu rūpnīcas procesu
Haifei var piegādāt individuālu degvielas tvertnes šuvju metināšanas iekārtu vai novērtēt lielāku ražošanas-līnijas projektu.

Kāpēc strādāt ar Haifei pie degvielas tvertnes metināšanas projekta?
Procesa novērtēšana pirms mašīnas pabeigšanas
Mašīnas izvēle balstās uz rasējumiem, paraugiem un metināšanas izmēģinājumiem, nevis tikai uz degvielas tvertnes nosaukumu.
01
Iekārtas un armatūra izstrādāta kopā
Izliektām plānām{0}}lokšņu tvertnēm armatūras atbalsts ir daļa no metināšanas procesa. Tāpēc iekārta un armatūra tiek novērtēta kā viena sistēma.
02
Konfigurācija, pamatojoties uz faktisko ražošanu
Automatizācijas līmenis tiek izvēlēts atkarībā no izlaides, produktu daudzveidības, operatora iesaistes un pieejamās rūpnīcas telpas.
03
Pirms-piegādes parauga pārbaude
Saskaņotos paraugus var izmantot procesa izstrādei un iepriekšējai{0}}pieņemšanai pirms nosūtīšanas.
04
Atbalsts atsevišķām mašīnām un ražošanas līnijām
Klienti var sākt ar metināšanas{0}}iekārtas projektu vai pieprasīt plašāku risinājumu, kas ietver formēšanu, metināšanu, apdari, pārbaudi un montāžu.
05
Sazinieties ar mūsu inženieriem
FAQ

01.Kāda ir labākā motocikla degvielas tvertnes metināšanas metode?
02.Vai viena mašīna var metināt dažādus motociklu degvielas tvertņu modeļus?
03.Kā Haifei samazina degvielas tvertnes deformāciju metināšanas laikā?
04. Vai šuvju metināšana vien var garantēt, ka degvielas tvertnei nebūs noplūdes?
05. Vai Haifei var pārbaudīt mūsu degvielas tvertnes paraugus pirms pasūtīšanas?
06.Vai Haifei var nodrošināt pilnu degvielas tvertnes ražošanas līniju?